


تست و بازرسی جوش (Weld Inspection & NDT)
تست و بازرسی جوش یکی از مهم ترین مراحل تضمین کیفیت در پروژههای صنعتی، ساختمانی، نفت، گاز، پتروشیمی، نیروگاهی و صنایع فلزی است. کوچک ترین عیب در یک اتصال جوشی می تواند منجر به کاهش استحکام سازه، توقف تولید، افزایش هزینه های تعمیرات و حتی بروز حوادث جبران ناپذیر شود.
مجموعه ما با بهره گیری از مهندسان و بازرسین مجرب، تجهیزات پیشرفته آزمون های غیرمخرب (NDT) و اجرای بازرسی مطابق با الزامات بین المللی، خدمات تخصصی تست و بازرسی جوش را در سراسر ایران ارائه میدهد.
تعرفه تست های غیر مخرب صنعتی
| شرح خدمات | مبلغ واحد (تومان) |
|---|---|
| آزمایش التراسونیک (UT) به ازای هر روز | 19/500/000 تومان |
نمایش جزئیاتآزمایش التراسونیک (UT) به ازای هر اینچ قطر 195/000 تومانآزمایش التراسونیک (UT) به ازای هر متر طول 1/300/000 تومان آزمایش التراسونیک (UT) به ازای هر متر مربع 1/625/000 تومان (حداقل سفارش معادل 15 متر طول / 100 اینچ قطر / 12 مترمربع می باشد) |
|
| ضخامت سنجی به روش (UT) به ازای هر روز | 13/500/000 تومان |
نمایش جزئیاتضخامت سنجی به روش (UT) به ازای هر نقطه 90/000 تومان(حداقل سفارش معادل 150 نقطه می باشد) |
|
| آزمایش مایعات نافذ (PT) به ازای هر روز | 16/500/000 تومان |
نمایش جزئیاتآزمایش مایعات نافذ (PT) به ازای هر اینچ قطر 165/000 تومانآزمایش مایعات نافذ (PT) به ازای هر متر طول 1/100/000 تومان آزمایش مایعات نافذ (PT) به ازای هر متر مربع 5/500/000 تومان (حداقل سفارش معادل 15 متر طول / 100 اینچ قطر / 4 مترمربع می باشد) |
|
| آزمایش ذرات مغناطیسی (MT) به ازای هر روز | 16/500/000 تومان |
نمایش جزئیاتآزمایش ذرات مغناطیسی (MT) به ازای هر اینچ قطر 165/000 تومانآزمایش ذرات مغناطیسی (MT) به ازای هر متر طول 1/100/000 تومان آزمایش ذرات مغناطیسی (MT) به ازای هر متر مربع 5/500/000 تومان (حداقل سفارش معادل 15 متر طول / 100 اینچ قطر / 4 مترمربع می باشد) |
|
| آزمایش چشمی (VT) به ازای هر روز (معادل 4 ساعت کار کارگاهی و 4 ساعت گزارش نویسی می باشد) | 13/500/000 تومان |
نمایش توضیحاتتوضیحات : |
|
تعرفه تست های غیر مخرب سازه فلزی
| شرح خدمات | مبلغ (تومان) |
|---|---|
| ثبت کارتابل تا زیربنای 1000 مترمربع | 102/000/000 تومان |
| ثبت کارتابل با زیربنای بیش از 1000 مترمربع | به ازای هر مترمربع 102/000 تومان |
| بازرسی جوش از اسکلت فلزی تا وزن 40 تن | 102/000/000 تومان |
| بازرسی جوش از اسکلت فلزی با وزن بیش از 40 تن | به ازای هر کیلوگرم 1/500 تومان |
| کنترل ابعادی اسکلت فلزی | به ازای هر کیلوگرم 825 تومان |
| بازرسی جوش ، ایعاد ، تورکمتر از کارگاه نصب داخل تهران (هر آزمایش جداگانه یک اکیپ روز محاسبه می شود) | به ازای هر روز 14/300/000 تومان |
| بازرسی جوش ، ایعاد ، تورکمتر از کارگاه ساخت تا حومه 15 کیلومتری تهران (هر آزمایش جداگانه یک اکیپ روز محاسبه می شود) | به ازای هر روز 15/800/000 تومان |
نمایش توضیخاتتوضیحات : |
|
چرا تست و بازرسی جوش اهمیت دارد؟
کیفیت جوش تنها با مشاهده ظاهری قابل ارزیابی نیست. بسیاری از ناپیوستگی ها و عیوب خطرناک در داخل فلز جوش قرار دارند و بدون استفاده از روش های تخصصی آزمون های غیرمخرب قابل شناسایی نیستند.
بازرسی جوش باعث می شود :
- افزایش ایمنی سازه و تجهیزات
- جلوگیری از شکست های ناگهانی
- کاهش هزینه های تعمیرات
- افزایش عمر مفید تجهیزات
- جلوگیری از دوباره کاری
- تأیید کیفیت ساخت قبل از بهره برداری
- انطباق کامل با استانداردهای پروژه
به همین دلیل در اغلب پروژه های صنعتی، انجام تست های NDT پیش نیاز تحویل به کارفرما محسوب می شود.
خدمات تست و بازرسی جوش
ما خدمات تست و بازرسی جوش و همینطور کنترل کیفیت را در تمامی مراحل پروژه مطابق با شرح زیر ارائه می دهیم.
1- بازرسی قبل از جوشکاری
- بررسی نقشه ها و مدارک فنی
- کنترل WPS و PQR
- بررسی صلاحیت جوشکاران (WQT)
- کنترل مواد مصرفی
- بررسی شرایط نگهداری الکترودها
- کنترل تجهیزات جوشکاری
- بررسی Fit-Up و مونتاژ
2- بازرسی حین جوشکاری
- ارزیابی جریان و ولتاژ جوشکاری
- ارزیابی دمای پیش گرم
- ارزیابی دمای بین پاسی
- بررسی ترتیب اجرای پاس ها
- ارزیابی کنترل اعوجاج
- ارزیابی کنترل ابعادی
- بررسی کیفیت اجرای هر پاس
3- بازرسی پس از جوشکاری
- بازرسی چشمی (VT)
- آزمون مایعات نافذ (PT)
- آزمون ذرات مغناطیسی (MT)
- آزمون آلتراسونیک (UT)
- آزمون رادیوگرافی (RT)
- کنترل ابعادی
- تهیه گزارش های رسمی بازرسی
روش های تست و بازرسی جوش
آزمون های غیرمخرب مجموعه ای از روش های مهندسی هستند که بدون ایجاد آسیب در قطعه، امکان ارزیابی کیفیت و سلامت آن را فراهم می کنند. این آزمون ها در صنایع زیر کاربرد گسترده دارند :
- نفت و گاز و پتروشیمی
- نیروگاه ها و خطوط انتقال
- صنایع فولاد و مخازن تحت فشار
- اسکلت فلزی و سوله های صنعتی
- صنایع خودروسازی و صنایع دریایی
- صنایع هوایی و صنایع نظامی

انواع آزمونهای غیر مخرب (NDT)
در این بخش متداول ترین روش های مورد استفاده در آزمون های غیرمخرب معرفی می شوند.

تست چشمی (Visual Testing – VT)
بازرسی چشمی اولین و مهم ترین مرحله کنترل کیفیت جوش است. در این روش تمامی ناپیوستگی های قابل مشاهده شامل ترک، بریدگی کناره جوش، روی هم افتادگی، تخلخل سطحی، عدم هم راستایی، اندازه جوش و کیفیت ظاهری بررسی می شود.
اجرای صحیح VT می تواند بخش قابل توجهی از عیوب را قبل از انجام سایر آزمون های NDT شناسایی کند.

تست مایع نافذ (Penetrant Testing – PT)
تست PT برای آشکار سازی ترک ها و ناپیوستگی های باز به سطح استفاده می شود. این تست کاربرد فراوانی دارد از مهم ترین عیوب قابل تشخیص می توان به ترک سطحی، تخلخل، رویهمافتادگی و نشتیهای سطحی اشاره کرد.
این روش برای قطعات ساخته شده از :
- فولادها و استنلس استیل ها
- آلومینیوم و مس
- آلیاژهای نیکل
- قطعات ریخته گری و ماشینکاری

تست ذرات مغناطیسی (Magnetic Particle Testing – MT)
روش MT یکی از دقیق ترین آزمون ها برای شناسایی ترک های سطحی و زیرسطحی در قطعات فرومغناطیس است.
این آزمون در صنایع نفت، گاز، پالایشگاه، سازه های فلزی، مخازن و تجهیزات دوار کاربرد بسیار گسترده ای دارد.
مزایای MT عبارت اند از :
- قابلیت تشخیص ترک های بسیار ریز
- سرعت بالا
- حساسیت زیاد
- هزینه مناسب

تست آلتراسونیک (Ultrasonic Testing – UT)
آزمون آلتراسونیک UT یکی از پرکاربردترین روش های NDT برای شناسایی عیوب داخلی قطعات و اتصالات جوشی است. در این روش با ارسال امواج فراصوت و تحلیل بازتاب آن ها، محل، اندازه و نوع عیب مشخص می شود.
این روش دقت بسیار بالایی داشته و در بسیاری از پروژه ها جایگزین مناسبی برای رادیوگرافی محسوب می شود.
UT قابلیت تشخیص موارد زیر را دارد :
- ترک های داخلی
- ذوب ناقص (LOF) و نفوذ ناقص (LOP)
- ناخالصی سرباره و حفرات انقباضی
- تخلخل داخلی و لمینیشن

آزمون رادیوگرافی (Radiographic Testing – RT)
تست رادیوگرافی یا RT یکی از دقیق ترین روش های آزمون های غیرمخرب برای ارزیابی کیفیت داخلی جوش است. در این روش با استفاده از پرتو ایکس (X-Ray) یا پرتو گاما (Gamma Ray)، تصویر کاملی از ساختار داخلی اتصال جوشی تهیه می شود و عیوب داخلی بدون نیاز به برش یا تخریب قطعه قابل شناسایی خواهند بود.
این روش در صنایع نفت، گاز، پتروشیمی، نیروگاهی، مخازن تحت فشار، خطوط انتقال، پالایشگاه ها و تجهیزات حساس کاربرد گسترده ای دارد.
مهمترین عیوب قابل تشخیص با RT :
- ترک (Crack)
- عیوب حجمی و حفرات انقباضی
- تخلخل (Porosity) و ناخالصی سرباره (Slag Inclusion)
- ذوب ناقص (Lack of Fusion) و نفوذ ناقص (Lack of Penetration)

عیوب متداول جوش
وجود عیب در تست و بازرسی جوش به معنای کاهش قابلیت اطمینان به اتصال موجود است. برخی ناپیوستگی ها در محدوده استاندارد قابل قبول هستند، اما در صورت عبور از حدود مجاز، به عنوان عیب شناخته شده و باید مطابق الزامات استاندارد اصلاح شوند.

انواع عیوب جوش (Weld Defects)
تصمیم گیری درباره لزوم یا عدم لزوم تعمیر عیوب جوش از مهم ترین و حساس ترین مراحل در فرآیند تست و بازرسی جوش است؛ زیرا هرگونه تصمیم نادرست می تواند پیامدهای فنی، ایمنی و اقتصادی قابل توجهی به همراه داشته باشد. پذیرش یا رد یک ناپیوستگی باید صرفاً بر اساس الزامات استانداردهای معتبر، مشخصات فنی پروژه (Project Specifications)، معیارهای پذیرش (Acceptance Criteria) و قضاوت مهندسی انجام شود.
از این رو، مهندسان جوش، بازرسان و کارشناسان آزمون های غیرمخرب (NDT) باید تسلط کامل بر استانداردها و کدهای مرجع نظیر ASME، AWS، API، ISO و سایر الزامات فنی مرتبط داشته باشند تا بتوانند با ارزیابی صحیح نتایج بازرسی، مناسب ترین تصمیم را در خصوص پذیرش، تعمیر یا رد اتصال جوشی اتخاذ کنند.
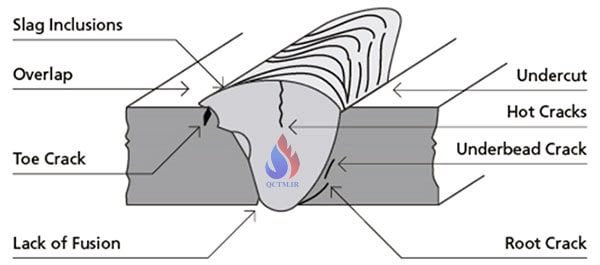
ترک (Cracks)
ترک خطرناک ترین عیب جوش است و می تواند در حین ساخت یا در زمان بهره برداری ایجاد شود. حتی کوچک ترین ترک نیز ممکن است در اثر بارگذاری یا ارتعاش گسترش یافته و منجر به شکست کامل سازه شود.

انواع ترک شامل :
- ترک گرم
- ترک سرد
- ترک طولی
- ترک عرضی
- ترک ستارهای
- ترک در ناحیه HAZ
- ترک فلز جوش

تخلخل (Porosity)
به دام افتادن گازها در حوضچه مذاب باعث ایجاد حفره های ریز یا درشت در فلز جوش می شود. وجود تخلخل زیاد علاوه بر کاهش استحکام، احتمال نشتی در خطوط لوله و مخازن را افزایش می دهد.


ناخالصی سرباره ای (Slag Inclusion)
باقی ماندن سرباره بین پاس های جوش یکی از عیوب رایج در فرآیندهای SMAW، FCAW و SAW است. این عیب معمولاً در اثر تمیزکاری نامناسب بین پاس ها یا اجرای نادرست جوشکاری ایجاد می شود.

ناخالصی تنگستن (Tungsten inclusion)
در فرایند جوشکاری قوس الکتریکی با الکترود تنگستنی ( Tig or GTAW) که با نام فرایند جوشکاری آرگون نیز شناخته می شود، گاه قسمتی از نوک الکترود تنگستنی ذوب شده و به درون حوضچه مذاب می افتد که منجر به ایجاد عیبی به نام ناخالصی تنگستن می گردد.

نفوذ ناقص (Lack of Penetration – LOP)
زمانی که فلز جوش تمام ضخامت اتصال را پر نکند، عیب نفوذ ناقص ایجاد می شود. این ناپیوستگی معمولاً در ریشه جوش مشاهده شده و باعث تمرکز تنش و کاهش مقاومت مکانیکی اتصال می شود.

ذوب ناقص (Lack of Fusion – LOF)
عدم اتصال کامل بین فلز جوش و فلز پایه یا بین پاس های جوش را ذوب ناقص می گویند. این عیب باعث کاهش شدید استحکام اتصال شده و از مهم ترین دلایل رد شدن جوش در پروژه های صنعتی است.

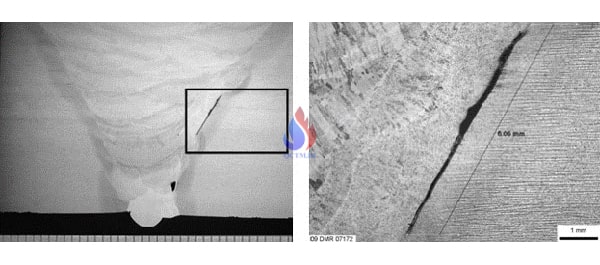
سوختگی کناره جوش (Undercut)
به شیار یا بریدگی در مجاورت لبه جوش undercut می گویند و باعث کاهش سطح مقطع مؤثر اتصال و افزایش تمرکز تنش می شود. در بسیاری از استانداردها مقدار مجاز Undercut به طور دقیق مشخص شده است.


سر ریز جوش (Overlap)
در این حالت فلز مذاب بدون ذوب شدن فلز پایه روی سطح آن جاری می شود. این ناپیوستگی علاوه بر کاهش کیفیت اتصال، محل مناسبی برای شروع ترک های خستگی خواهد بود.
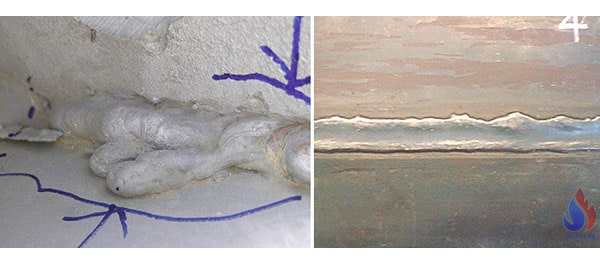
تعقر ریشه (Root Concavity)
فرورفتگی ایجاد شده در ریشه جوش معمولاً در اثر انقباض فلز مذاب هنگام انجماد یا شرایط نامناسب جوشکاری به وجود می آید. این ناپیوستگی با کاهش سطح مقطع مؤثر جوش، موجب افزایش تمرکز تنش و کاهش استحکام اتصال می شود.

گرده اضافی (Excessive Reinforcement)
به افزایش بیش از حد ارتفاع گرده جوش نسبت به مقادیر مجاز استاندارد گفته می شود که معمولاً در اثر رسوب بیش از اندازه فلز جوش یا کاهش سرعت جوشکاری ایجاد می شود. این ناپیوستگی با افزایش تمرکز تنش، توزیع نامناسب بار در اتصال و کاهش مقاومت خستگی، می تواند عملکرد اتصال جوشی را تحت تأثیر قرار دهد.
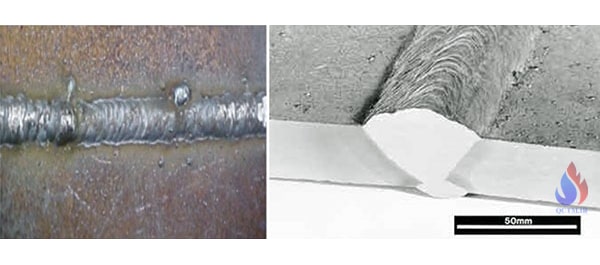
نفوذ اضافی (Excessive Penetration)
به بیرون زدگی بیش از حد فلز جوش از سمت ریشه اتصال گفته می شود که از حدود مجاز استاندارد فراتر باشد. این ناپیوستگی معمولاً در اثر جریان جوشکاری بالا، تمرکز بیش از حد حرارت یا تنظیم نامناسب پارامترهای جوشکاری ایجاد می شود. نفوذ اضافی با افزایش تمرکز تنش در ناحیه ریشه، می تواند مقاومت اتصال، بهویژه در شرایط بارگذاری خستگی و سیکلی، را کاهش دهد.

لکه قوس (Arc Stray)
در اثر برخورد یا کشیدن الکترود یا سیم جوش روی فلز پایه، خارج از محل اتصال، ایجاد می شود. این ناپیوستگی معمولاً ناشی از مهارت ناکافی جوشکار یا تکنیک نادرست شروع قوس است و علاوه بر ایجاد آثار ظاهری، می تواند موجب تغییرات موضعی در ریز ساختار فلز پایه و ایجاد تمرکز تنش و ترک های خستگی شود.

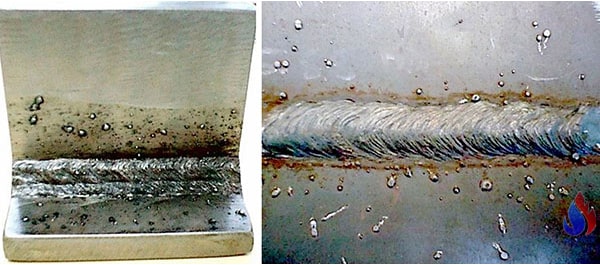
پاشش جوش (Spatter)
پاشش فلز مذاب اگر چه همیشه عیب پذیرش محسوب نمی شود، اما کیفیت ظاهری اتصال را کاهش داده و انجام برخی آزمون های غیرمخرب را با مشکل مواجه می کند.
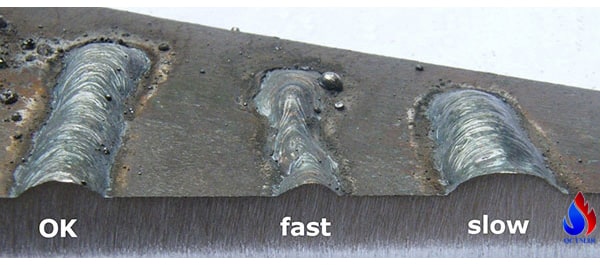
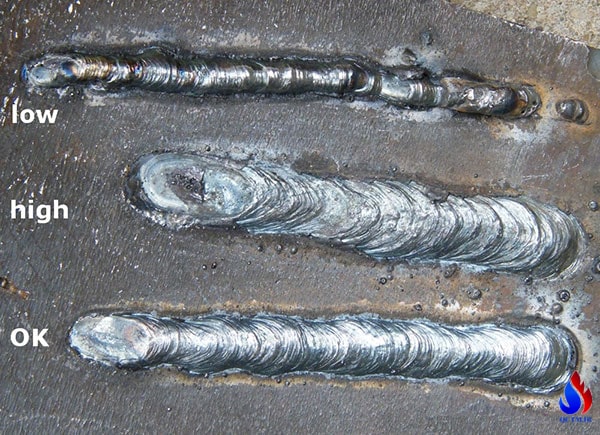
پارامترهای جوشکاری
در کنار موارد فوق، استفاده از جریان جوشکاری، ولتاژ جوشکاری و سرعت جوشکاری نامناسب می تواند منجر به ایجاد جوش هایی با ظاهر، ابعاد و خواص نامناسب گردد.
ناهمراستایی خطی (Linear Misalignment)
وجود ناهمراستایی و عدم تراز بودن سطوح قطعات دخیل در اتصال را ناهمراستایی گویند که می تواند به ایجاد اغتشاش در جریان انتقال تنش از یک قطعه به قطعه دیگر را موجب گردد.

منطقه متأثر از حرارت (Heat Affected Zone – HAZ)
بخشی از فلز پایه است که در مجاورت فلز جوش قرار دارد و اگرچه ذوب نمیرشود، اما در اثر حرارت ناشی از جوشکاری دچار تغییرات متالورژیکی و ریزساختاری میرشود. این تغییرات میرتواند شامل رشد دانه، تبدیل فاز، تبلور مجدد، رسوب گذاری، افزایش سختی، تردی و حتی ایجاد ترک باشد که بر خواص مکانیکی اتصال تأثیر می گذارد.
به دلیل این تغییرات، ناحیه HAZ در بسیاری از اتصالات جوشی به عنوان بحرانی ترین و مستعدترین ناحیه برای شکست شناخته می شود. کنترل صحیح ورودی حرارت، انتخاب فرآیند و مواد مصرفی مناسب و در صورت نیاز، انجام عملیات حرارتی پس از جوشکاری (PWHT)، نقش مهمی در حفظ خواص مکانیکی و افزایش دوام و قابلیت اطمینان اتصال جوشی دارد.

اعوجاج (Distortion) و تنشهای پسماند (Residual Stresses)
از مهم ترین پیامدهای چرخه گرمایش و سرمایش در فرآیند جوشکاری هستند که در اثر انبساط و انقباض غیر یکنواخت فلز ایجاد می شوند. اعوجاج به صورت تغییر شکل، تابیدگی، خمیدگی، پیچش یا تغییر ابعاد قطعه ظاهر می شود، در حالی که تنش های پسماند بدون اعمال نیروی خارجی در داخل قطعه باقی مانده و می توانند زمینه ساز ترک، کاهش عمر خستگی، افت پایداری سازه و کاهش عملکرد اتصال جوشی شوند.
شدت این پدیده ها به عواملی مانند میزان ورودی حرارت، ضخامت قطعه، توالی جوشکاری، نوع اتصال و نحوه مهاربندی بستگی دارد. کنترل پارامترهای جوشکاری، انتخاب توالی مناسب، استفاده از فیکسچر و مهاربندی، پیشگرم و در صورت نیاز انجام عملیات حرارتی پس از جوشکاری (PWHT)، از مؤثرترین روش های کاهش اعوجاج و تنشهای پسماند و افزایش کیفیت و دوام اتصالات جوشی محسوب می شوند.

جهت هر گونه درخواست و مشاوره رایگان با شماره تلفن های زیر تماس حاصل فرمایید.
| تلفن : 308 307 91 – 021 موبایل : 10 80 645 0912 |


سلام و عرض ادب
ببخشید مهندس تمیز کاری لیزری سطوح که به تازگی در حال رواج است.
اشکالی در تست pt ایجاد میکنه؟؟
در استاندارد ها ی asme و … موردی در این خصوص بیان شده؟
با سلام و احترام
از اینکه مطالب ما را دنبال می کنید سپاسگزارم.
هدف از تست pt پیدا کردن عیوبی است که به سطح راه دارد.
در صورتیکه دهانه عیوب بسته نشود مشکلی ایجاد نمی کند.